注塑 / 压铸 · 防压模
模具监视器
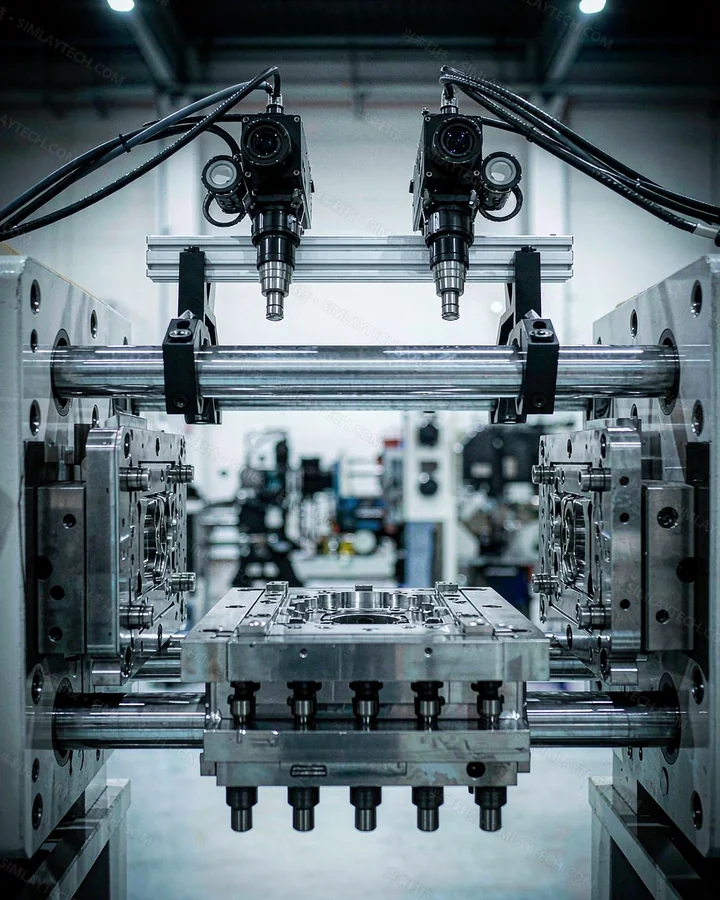
合模前比对模腔画面,残留件、断针、顶针未复位即时报警,避免压模造成的整套模具报废。部署快,不需要改动注塑机本体。
7×24h
连续监测
免改造
快速部署
用在什么地方
注塑防压模
在合模前确认模腔无残留产品与异物,避免压模造成模具损伤。
顶针与滑块确认
确认顶针复位、滑块到位,防止合模时撞模。
连续生产监控
每一模都判,不依赖人工记忆,长期运行不留死角。
历史追溯
每一模的图像与判定结果留存,出现批量问题时能回查。
能检出什么
下面是我们在这类设备上实际交付过的判定项。没列到的,寄样过来试。
模腔残留
产品未脱模、料头残留、异物掉落
机构状态
顶针未复位、滑块未到位、镶件缺失
产品状态
产品粘模、变形、缺料
异常停机
检出即报警并阻止合模,保护模具
主要参数
- 检测时机
- 开模后至合模前,逐模判定
- 响应速度
- 满足常规注塑周期,具体依机型配置
- 报警方式
- 与注塑机联锁,检出即阻止合模
- 数据留存
- 逐模图像与结果存档,支持回查
- 安装
- 支架固定于注塑机动模板侧,不改动注塑机本体
参数为常规配置,实际以打样后的技术协议为准。
关于这台设备,客户常问
- 会不会误报导致频繁停机?
- 会有一个参数收敛期。上线初期我们按你的模具与工艺调整判定阈值,稳定后再收紧。相比压模一次造成的模具损伤与停产损失,少量误报的成本可以接受。
- 老注塑机能不能装?
- 可以。设备通过 I/O 信号与注塑机联锁,不依赖注塑机品牌与年份,具体接线方式在现场勘查后确定。
- 一个模具有多个模腔怎么办?
- 多模腔按腔位分别设定判定区域,可只针对高风险腔位加强判定。
其他设备
带上你的样品,我们当天给结论
不需要先做方案、不用先谈预算。寄 10–20 件产品过来,我们用真实设备跑给你看:能不能检、检得准不准、一分钟能过多少件。